
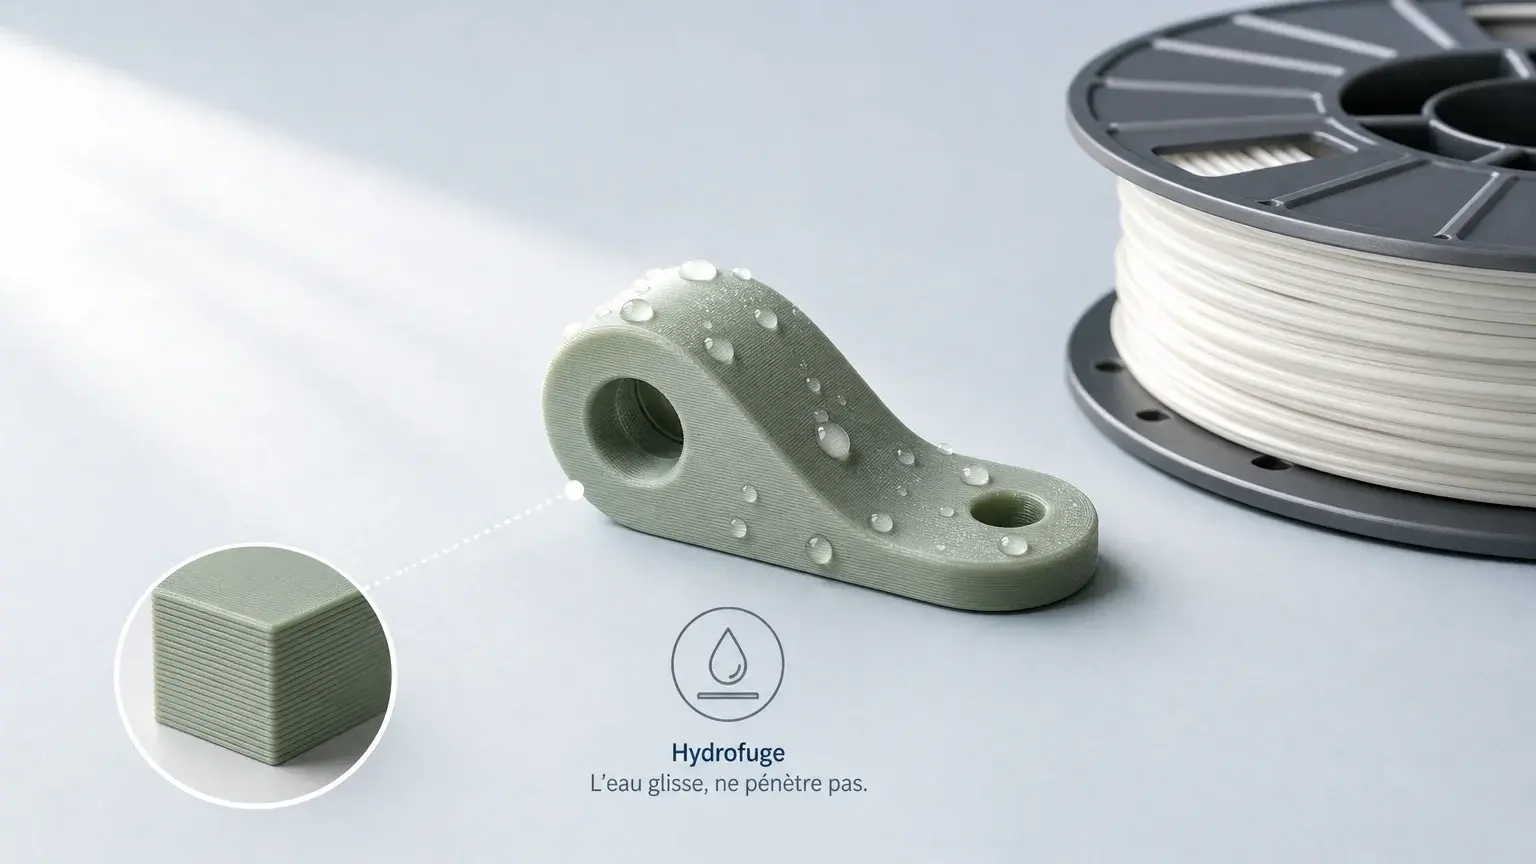
Filament 3D résistant à l’eau : guide de choix en 2026

Résumé : Pour obtenir une pièce résistante à l’eau, choisissez généralement du PETG, du polypropylène ou de l’ASA selon l’usage. Le matériau seul ne suffit pas : l’épaisseur des parois, l’adhésion entre les couches, les réglages d’impression et un éventuel revêtement déterminent aussi l’étanchéité finale.
Une pièce imprimée peut-elle réellement rester étanche sous la pluie, dans un environnement humide ou au contact d’un liquide ? Oui, à condition de choisir un matériau adapté et de maîtriser la fabrication. Si vous comparez un filament 3d resistant à l'eau, commencez par notre guide sur le filament PETG pour les impressions en extérieur.
Le PETG constitue souvent un compromis pratique pour les projets courants. Le polypropylène convient davantage aux pièces soumises à l’humidité et aux produits chimiques. L’ASA devient pertinent lorsque l’exposition extérieure et les rayons ultraviolets s’ajoutent à la présence d’eau.
Quel filament 3D résiste le mieux à l’eau ?
Le choix dépend d’abord de l’exposition prévue. Une pièce simplement exposée à quelques projections n’a pas les mêmes exigences qu’un réservoir, un raccord ou un objet placé à l’extérieur pendant plusieurs années.
Le PETG est généralement adapté aux pièces fonctionnelles exposées à l’humidité. Il offre une bonne résistance chimique, une adhésion inter-couches correcte et une mise en œuvre plus accessible que certains polymères techniques. Une étude publiée en 2026 a observé une absorption d’eau inférieure à 1 % sur des pièces en PETG soumises à des conditions accélérées. Vous devez toutefois distinguer cette faible absorption de l’étanchéité complète d’une pièce imprimée, car les défauts entre les couches peuvent laisser passer l’eau. Cette donnée provient de l’étude PETG publiée en 2026.
Le polypropylène, aussi appelé PP, présente une faible affinité avec l’eau et une bonne résistance à de nombreux produits chimiques. Il convient aux pièces légères, aux boîtiers, aux contenants techniques et à certaines applications extérieures. Son principal défi concerne l’adhérence au plateau et le retrait pendant le refroidissement.
L’ASA associe une bonne résistance aux intempéries, une tenue intéressante aux UV et une résistance mécanique adaptée à de nombreux projets extérieurs. Il demande toutefois une imprimante correctement réglée, parfois équipée d’une enceinte, afin de limiter le warping et les variations thermiques.
L’ABS peut également convenir à des pièces exposées à l’eau, mais son comportement face aux UV le rend moins pratique pour une installation extérieure durable. Le nylon résiste bien aux chocs, mais il absorbe davantage l’humidité avant et après l’impression. Le PLA ne se dissout pas dans l’eau, mais il reste moins approprié aux environnements chauds, fortement sollicités ou durablement exposés aux intempéries.
Pourquoi une pièce imprimée fuit-elle malgré un bon matériau ?
Imaginez un boîtier imprimé en PETG qui semble parfaitement solide. Après quelques minutes sous la pluie, l’eau apparaît pourtant à l’intérieur. Le problème vient souvent de la géométrie ou du processus, plutôt que de la matière elle-même.
Une impression FDM est constituée de lignes déposées couche après couche. Chaque ligne doit fusionner suffisamment avec la précédente et la suivante. Si la température est trop basse, si le débit est insuffisant ou si la vitesse est excessive, de petits espaces peuvent rester dans la paroi.
Le remplissage interne ne garantit pas l’étanchéité. L’eau circule surtout par les parois externes, les angles, les jonctions et les zones où la buse change de direction. Une pièce creuse avec plusieurs périmètres continus peut donc être plus fiable qu’un objet très rempli, mais mal fermé sur ses contours.
La conception influence également le résultat. Les angles très vifs, les parois fines et les changements brusques d’épaisseur créent des zones fragiles. Pour une pièce exposée à l’eau, prévoyez des parois régulières, des congés dans les angles et une évacuation lorsque l’eau risque de rester prisonnière.
Vous devez aussi considérer l’orientation d’impression. Lorsque les couches sont perpendiculaires à l’effort principal, la pièce peut devenir plus vulnérable à la séparation inter-couches. Orientez donc le modèle afin de limiter les contraintes sur les lignes de liaison.
PETG, PP ou ASA : quel choix selon votre usage ?
Pour un projet en France, le choix le plus rationnel consiste à partir de l’environnement réel, puis à vérifier les contraintes d’impression. Il n’existe pas un filament universellement adapté à toutes les situations.
Le PETG pour les pièces polyvalentes
Choisissez le PETG pour des supports, boîtiers, caches, protections, accessoires de jardin ou prototypes fonctionnels exposés à l’humidité. Il se règle plus facilement que le PP et présente une bonne combinaison entre résistance mécanique, flexibilité modérée et faible hygroscopicité.
Pour approfondir les caractéristiques du matériau, nous vous proposons également notre dossier sur le filament PETG résistant et durable. Vous pourrez ensuite adapter la température, le débit et le nombre de parois à votre imprimante.
Le polypropylène pour l’humidité et les produits chimiques
Le PP s’adresse aux pièces qui doivent rester légères, souples et peu sensibles à l’eau. Vous pouvez l’envisager pour des charnières, des boîtes, des pièces de rangement, des éléments de protection ou certaines pièces techniques.
Sa difficulté principale reste l’adhérence au plateau. Utilisez une surface compatible avec le polypropylène, contrôlez la température du plateau et limitez les courants d’air. Nous détaillons aussi les usages du filament polypropylène pour pièces résistantes lorsque l’application exige davantage de résilience.
L’ASA pour une installation extérieure durable
L’ASA convient aux objets installés dehors, notamment lorsque l’eau, les écarts de température et les UV agissent simultanément. Vous devez cependant prévoir une bonne ventilation de l’extrusion, une enceinte si nécessaire et une adhérence de plateau maîtrisée.
Pour les pièces qui doivent conserver une rigidité élevée, vous pouvez aussi étudier un composite. Nous présentons notamment notre filament PETG carbone ultra-résistant, à réserver aux projets où la rigidité et la stabilité dimensionnelle comptent davantage que la simplicité d’impression.
Une étude comparative publiée en 2025 a analysé plusieurs filaments après immersion dans différents liquides. Le PP a conservé entre 93 % et 100 % de ses propriétés mécaniques dans les environnements testés, tandis que le PETG et l’ASA ont montré une bonne stabilité dans des milieux moins agressifs. Ces résultats restent indicatifs, car la formulation, l’orientation des couches et les réglages changent d’une impression à l’autre. Consultez l’étude comparative de 2025 pour replacer ces observations dans leur contexte expérimental.
Quels réglages utiliser pour limiter les infiltrations ?
Quatre paramètres méritent une attention particulière : l’épaisseur des parois, le débit, la température et la vitesse d’impression. Vous devez les ajuster progressivement, car une valeur excessive peut créer d’autres défauts, comme des bavures ou une déformation.
Commencez par augmenter le nombre de périmètres. Trois ou quatre contours continus offrent généralement une base plus fiable qu’une paroi très fine. Une hauteur de couche modérée favorise également la fusion des lignes, surtout lorsque votre buse et votre filament sont correctement calibrés.
Augmentez légèrement la température dans la plage recommandée par le fabricant. Une température trop basse réduit la fusion entre les couches. Une température trop élevée peut provoquer des fils, des surépaisseurs et une perte de précision.
Le débit doit rester suffisamment élevé pour éviter les microvides. Vous pouvez réaliser un test d’étanchéité avec un petit cube creux avant de lancer une pièce longue ou coûteuse. Remplissez-le d’eau, séchez sa surface, puis observez les fuites après quelques minutes.
Une buse de diamètre supérieur peut faciliter la création de parois continues. Elle n’est toutefois pas obligatoire pour tous les projets. L’essentiel est de conserver une extrusion régulière et une première couche homogène.
Si la pièce doit contenir un liquide, prévoyez une marge de sécurité. Une impression FDM peut présenter une porosité invisible à l’œil nu. Pour une étanchéité durable, un revêtement interne ou externe peut compléter les réglages d’impression.
Comment valider et entretenir une pièce exposée à l’eau ?
Un exemple simple permet de vérifier votre méthode : imprimez une petite boîte avec le même matériau et les mêmes réglages que la pièce finale. Vous pourrez tester la résistance à l’eau, les dimensions et la tenue des assemblages avant de produire le modèle définitif.
Effectuez d’abord un contrôle visuel. Recherchez les trous, les fissures, les zones sous-extrudées et les défauts autour des angles. Vérifiez ensuite les surfaces de contact, car une pièce peut être étanche seule, mais fuir au niveau d’un couvercle ou d’un filetage.
Un joint en TPU, une rondelle ou une colle compatible peuvent améliorer l’assemblage. Ces solutions ne remplacent pas une bonne impression, mais elles réduisent les risques lorsque deux pièces doivent rester démontables.
Pour une protection supplémentaire, vous pouvez appliquer un vernis, une résine ou une époxy adaptée au matériau. Préparez la surface en la nettoyant et, si nécessaire, en la ponçant légèrement. Respectez toujours le temps de séchage et les précautions du produit utilisé.
L’exposition à l’eau ne représente pas le seul facteur de vieillissement. Les UV, la chaleur, les cycles humide et sec, les produits de nettoyage et les contraintes mécaniques peuvent accélérer la dégradation. Une publication scientifique de 2026 a comparé le PETG et l’ABS dans des conditions accélérées de rayonnement ultraviolet et d’humidité. Les résultats rapportés montrent une stabilité environnementale plus élevée pour le PETG dans ce protocole. Retrouvez les essais publiés en 2026 pour connaître les limites de cette comparaison.
Enfin, protégez votre bobine avant l’impression. Le stockage au sec, dans une boîte étanche avec dessiccant, limite les défauts liés à l’humidité. Un filament humide peut produire des bulles, une extrusion irrégulière et une mauvaise fusion des couches, même si le matériau choisi résiste bien à l’eau une fois imprimé.
Quel filament choisir pour votre pièce résistante à l’eau ?
Pour la plupart des pièces fonctionnelles, le PETG offre un équilibre accessible entre résistance, facilité d’impression et tenue à l’humidité. Le PP devient intéressant lorsque la légèreté, la souplesse et la résistance chimique dominent. L’ASA s’impose davantage pour une installation extérieure exposée aux UV. Dans tous les cas, pensez à l’étanchéité par conception, aux parois continues, aux réglages et au test final. Le matériau constitue une base technique, mais la qualité de l’impression détermine la fiabilité réelle de votre pièce.
Passez à l'action avec Make3DPrinting
Le choix d’un matériau résistant à l’eau dépend de votre usage, de votre imprimante et du niveau d’étanchéité attendu. Pour comparer les propriétés des filaments, comprendre les réglages et progresser étape par étape, nous vous accompagnons avec des contenus techniques accessibles aux débutants comme aux utilisateurs expérimentés.

Retrouvez nos ressources consacrées aux matériaux, aux imprimantes, au stockage et aux applications fonctionnelles dans notre guide des filaments pour imprimante 3D. Vous pourrez ainsi affiner votre sélection avant de lancer une pièce destinée à l’humidité, aux projections ou à un usage extérieur.
Questions fréquentes
Quel filament pouvez-vous choisir pour une pièce exposée à la pluie ?
Vous pouvez généralement choisir du PETG pour un projet polyvalent, ou de l’ASA si les UV et les variations de température sont importantes. Le PP convient aussi lorsque vous recherchez une bonne résistance à l’eau et aux produits chimiques.
Le PLA résiste-t-il à l’eau après impression ?
Une pièce en PLA ne se dissout pas simplement au contact de l’eau. Vous devez toutefois éviter les usages chauds, fortement sollicités ou exposés durablement aux intempéries, car d’autres facteurs peuvent accélérer sa déformation et son vieillissement.
Comment rendez-vous une impression FDM plus étanche ?
Augmentez les périmètres, contrôlez le débit et choisissez une température favorisant la fusion des couches. Vous pouvez ensuite ajouter un revêtement compatible si la pièce doit contenir un liquide ou supporter une immersion prolongée.
Le PETG absorbe-t-il l’humidité ?
Le PETG absorbe relativement peu d’eau par rapport à des matériaux plus hygroscopiques. Vous devez tout de même conserver la bobine dans un contenant fermé avec un dessiccant afin de préserver la qualité d’extrusion.
Quel filament pouvez-vous utiliser pour une pièce rigide et résistante ?
Vous pouvez envisager un PETG chargé en fibres de carbone lorsque la rigidité et la stabilité dimensionnelle sont prioritaires. Vérifiez toutefois la compatibilité de votre buse et adaptez les réglages à ce matériau abrasif.


Commentaires