

Orientation des pièces en impression 3D : méthode pratique

Résumé : Orientez chaque pièce selon sa fonction, les efforts qu’elle subira et les surfaces à préserver. En FDM, le sens des couches compte pour la résistance et les supports ; en SLA, l’orientation agit aussi sur les surfaces exposées et la stabilité de l’impression. Le meilleur choix équilibre solidité, finition, précision et temps de fabrication.
Pourquoi une pièce imprimée solide casse-t-elle parfois dès son premier effort ? Parce que sa position détermine le sens des couches, les zones soutenues et les surfaces qui toucheront les supports. Avant de lancer le tranchage, reliez donc l’orientation à l’usage final de l’objet. Pour préparer la géométrie en amont, vous pouvez concevoir des pièces adaptées à l’impression FFF.
L’orientation des pièces en impression 3D ne consiste pas à réduire automatiquement la hauteur sur l’axe Z. Une position plus rapide peut fragiliser une zone sollicitée ou marquer une face visible. Comparez plutôt les compromis propres à votre technologie, à votre matériau et à votre modèle.
Quel objectif doit guider l’orientation de la pièce ?
Imaginez un support en L fixé par une extrémité et chargé à l’autre. Le poser à plat ou sur la tranche ne répartit pas les efforts de la même manière. Commencez par repérer les points de fixation, la direction de la charge et les zones susceptibles de fléchir.
En FDM, les cordons de filament se déposent en couches successives. Une pièce peut donc être plus vulnérable lorsque la traction tend à séparer ces couches. L’orientation doit placer les interfaces de couches de façon à limiter ce risque, en tenant aussi compte de la géométrie et du remplissage.
Une étude expérimentale publiée en 2025 sur des éprouvettes en PLA et en polycarbonate observe des modes de rupture différents selon l’orientation de fabrication. Ses résultats illustrent pourquoi le sens des couches mérite une attention particulière pour les pièces fonctionnelles, sans constituer une règle universelle pour toutes les imprimantes et tous les matériaux. L’étude sur l’orientation examine notamment la rupture aux interfaces entre couches.
En FDM, alignez les couches avec les efforts
Pour une patte ou un crochet soumis à la flexion, identifiez d’abord la direction dans laquelle la pièce tire ou plie. Évitez, autant que possible, de placer les interfaces entre couches dans le plan où l’effort risque de les écarter. La forme peut aussi être réorientée ou divisée en plusieurs éléments si cela améliore le comportement mécanique et facilite l’impression.
Ne confondez pas l’orientation de la pièce avec celle des trajectoires déposées par la buse. Les trajectoires, le nombre de parois, le remplissage et les paramètres d’impression participent également à la résistance. Des essais portant sur l’orientation de construction et les motifs de remplissage montrent que ces choix sont étudiés conjointement pour comprendre les propriétés mécaniques des pièces FDM. Cette étude expérimentale, publiée en 2022, porte sur leur influence combinée.
Pour une pièce critique, imprimez un échantillon représentatif dans les orientations envisagées avant de valider la conception. Soumettez-le à un effort proche de son usage réel, puis vérifiez où apparaissent flexion, fissures ou délamination. Cette vérification pratique est plus utile qu’une orientation choisie uniquement d’après l’apparence du modèle dans le trancheur.
Réduisez les supports sans sacrifier la finition
Un boîtier avec une large ouverture peut nécessiter des supports à l’intérieur si son ouverture est tournée vers le bas. Une rotation peut parfois réduire ces structures, mais elle risque alors de placer les marques sur une face visible ou fonctionnelle. Choisissez d’abord les surfaces qui doivent rester propres, puis comparez les orientations proposées par le trancheur.
Les supports consomment de la matière et ajoutent du temps d’impression ainsi que du travail de retrait. Leur contact peut aussi laisser des traces ou rendre une surface moins régulière. Il est donc souvent préférable de protéger une face d’assemblage ou d’apparence plutôt que de chercher à supprimer chaque support.
Lorsque leur position reste difficile à évaluer, choisir et régler les supports d’impression 3D permet de comparer leur placement avec l’orientation du modèle. Examinez les zones de contact, la facilité de retrait et le risque d’abîmer les détails avant de retenir un réglage.
Préservez la précision et les surfaces importantes
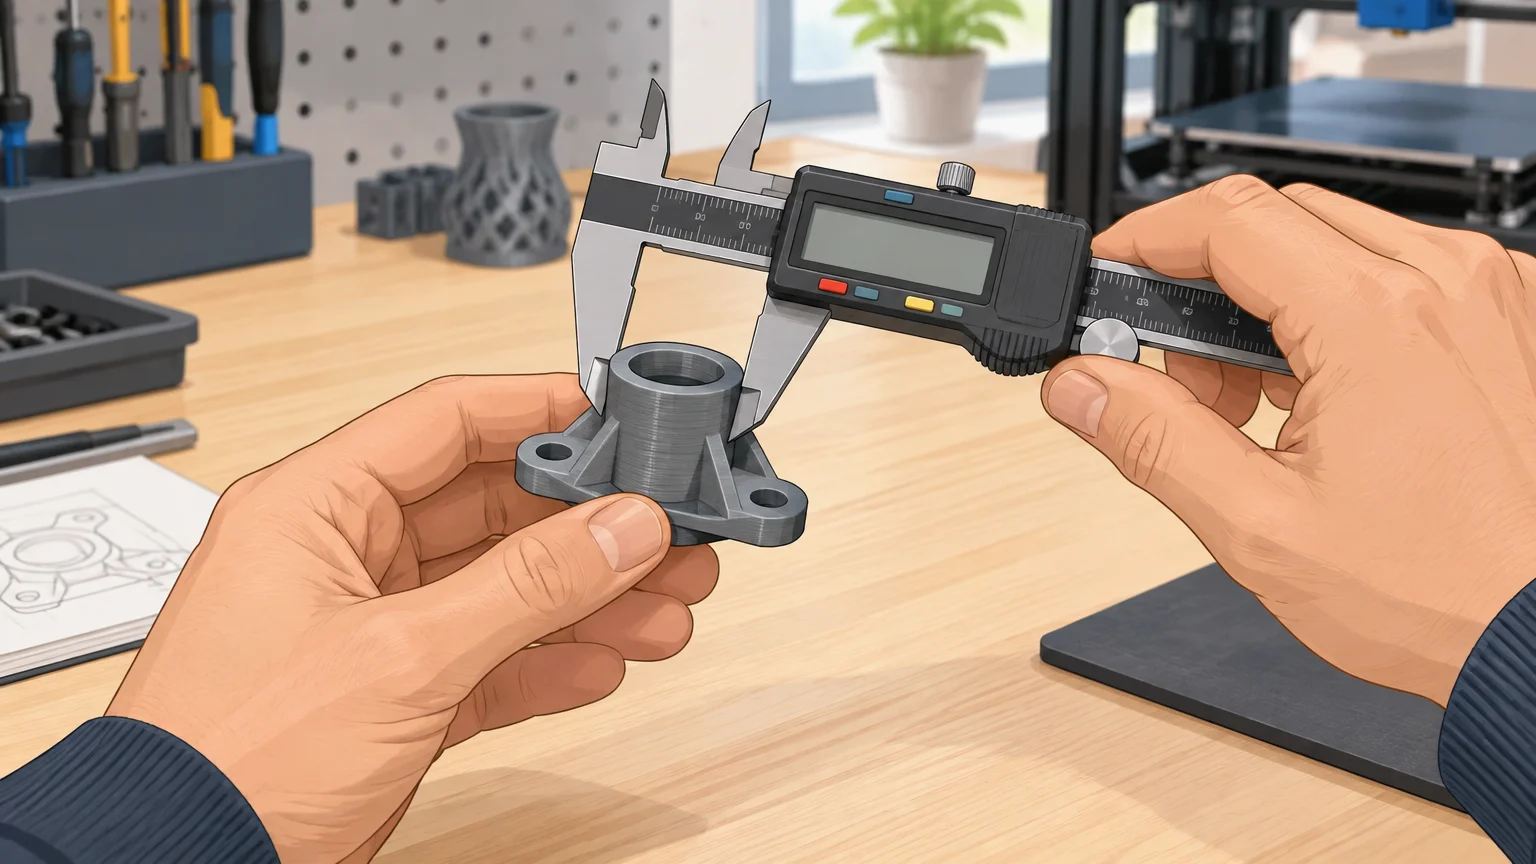
Une face plane posée sur le plateau peut gagner en stabilité et en adhérence. En contrepartie, sa première couche peut présenter un léger écrasement, parfois gênant pour un ajustement précis. Si cette face participe à un assemblage, prévoyez une vérification dimensionnelle ou un petit essai avant d’imprimer la pièce finale.
En FDM, les surfaces inclinées révèlent davantage l’effet d’escalier que les faces alignées avec les couches. Les supports peuvent aussi marquer une surface après leur retrait. Orientez donc les zones esthétiques, les trous fonctionnels et les surfaces de contact selon leur priorité, plutôt que de leur appliquer un seul principe général.
La précision d’une pièce dépend du procédé, de la géométrie et des paramètres de fabrication, pas seulement de son orientation. Le NIST souligne dans ses travaux sur la qualification des pièces de fabrication additive l’importance de caractériser séparément les dimensions, l’état de surface et les propriétés mécaniques. Pour approfondir ces écarts, consultez notre ressource pour améliorer la précision dimensionnelle des pièces imprimées.
En SLA, pensez aux supports et aux sections successives
En impression résine, une pièce inclinée peut modifier les surfaces qui reçoivent des supports ainsi que la section formée à chaque couche. Une orientation pertinente tient compte des faces visibles, des détails à protéger et des formes creuses. Évitez de décider uniquement selon la hauteur totale de la pièce.
Pour un modèle creux ou concave, vérifiez la direction des ouvertures et le chemin d’évacuation de la résine. Les supports doivent maintenir la pièce pendant sa fabrication tout en limitant les marques sur les zones importantes. Après tranchage, examinez l’aperçu couche par couche afin de repérer les sections larges ou les points de contact mal placés.
Cette vidéo porte sur les impressions en résine. Elle peut accompagner l’observation des étapes de préparation et d’impression, sans remplacer l’examen des réglages adaptés à votre machine et à votre modèle.
Appliquez une méthode de sélection avant le tranchage
Avant de générer le G-code, faites une vérification rapide en quatre temps. Cette routine évite de valider une orientation séduisante à l’écran, mais inadaptée à l’usage ou aux opérations de finition.
Repérez les efforts : localisez les fixations et la direction des charges principales.
Comparez les supports : vérifiez leur quantité, leurs points de contact et leur retrait.
Protégez les faces : identifiez les surfaces visibles, les trous et les zones d’assemblage à préserver.
Contrôlez l’aperçu : inspectez les couches, les porte-à-faux et les premières couches avant lancement.
Si la pièce doit s’assembler avec une autre, imprimez un test réduit ou une zone représentative pour contrôler l’ajustement. Pour intégrer ces critères plus tôt dans le projet, notre article sur la conception pour la fabrication additive aborde les choix de conception liés à l’impression.
Retenez le compromis adapté à votre pièce
La bonne orientation d’une pièce imprimée dépend de sa fonction, de ses efforts, des faces à préserver et du procédé employé. En FDM, examinez en priorité le sens des couches et les supports ; en SLA, vérifiez aussi les sections successives et les points de contact. Comparez l’aperçu du trancheur, puis testez les pièces dont la résistance ou l’ajustement est essentiel.
Approfondissez vos pratiques d’impression 3D
Choisir une orientation implique souvent de revoir la conception, les supports ou les exigences dimensionnelles. Nos ressources éditoriales abordent ces étapes techniques pour les amateurs comme pour les professionnels, afin de vous aider à préparer vos projets avec des repères concrets.

Consultez les guides et ressources de Make3DPrinting pour approfondir la conception FFF, la préparation des fichiers, les matériaux et les procédés d’impression 3D. Vous pourrez ainsi relier vos choix d’orientation aux autres paramètres du projet, de la première modélisation jusqu’à la finition de la pièce.
Questions fréquemment posées
Quelle est la meilleure orientation pour une pièce FDM solide ?
Orientez la pièce pour que les efforts principaux ne tendent pas à séparer les couches. Vérifiez aussi la géométrie, les parois, le remplissage et les paramètres d’impression.
Faut-il toujours poser la plus grande face sur le plateau ?
Pas nécessairement. Une grande surface de contact peut stabiliser l’impression, mais elle peut aussi marquer une face ou placer les couches dans un sens défavorable aux efforts.
Une orientation différente réduit-elle toujours les supports ?
Non. Une rotation peut diminuer les supports sur une zone tout en en créant ailleurs, ou déplacer les marques vers une face importante. Comparez le placement et le retrait des supports dans l’aperçu du trancheur.
Comment choisir l’orientation d’une pièce en SLA ?
Tenez compte des faces à préserver, des points de contact et des sections successives du modèle. Pour une pièce creuse, vérifiez également les ouvertures et l’évacuation de la résine.
Quelles ressources Make3DPrinting consulter pour préparer une impression ?
Nos articles traitent notamment de la conception FFF, des supports et de la précision dimensionnelle. Ces ressources complètent l’analyse de l’orientation avec des conseils sur les étapes connexes du projet.
Commentaires